
Een onderdeel dat er in je ontwerpprogramma perfect uitziet, past vaak net niet als het uit de printer komt. Gelukkig zijn de oorzaken voorspelbaar. Met een paar ontwerpregels over wanddikte, toleranties en schuine randen print je onderdelen die in één keer goed zitten, zoals een adapter, een standaard of een houder.
1. Maak wanddikte een veelvoud van de lijnbreedte
Een printer legt kunststof in lijnen. Bij een nozzle van 0,4 mm is een typische lijnbreedte ongeveer 0,42 mm. Is een wand 1,3 mm dik, dan past er geen heel aantal lijnen in en moet de slicer het restant opvullen of weglaten. Dat geeft zwakke plekken of kleine gaatjes. Ontwerp wanden liever op een veelvoud: 0,84 mm (2 lijnen), 1,26 mm (3 lijnen), 1,68 mm (4 lijnen). Zo wordt elke wand netjes met hele lijnen gevuld, wat sterker is en strakker oogt.
2. Reken met toleranties voor passingen
Printers zijn nauwkeurig, maar niet perfect. Gaten komen vaak kleiner uit dan ontworpen, en pennen iets dikker. Houd als vuistregel 0,2 tot 0,4 mm speling aan, afhankelijk van printer, materiaal en passing:
- Losse passing (draaiend, schuivend): ongeveer 0,3 tot 0,4 mm speling.
- Vaste passing (klemmend, steekverbinding): ongeveer 0,1 tot 0,2 mm.
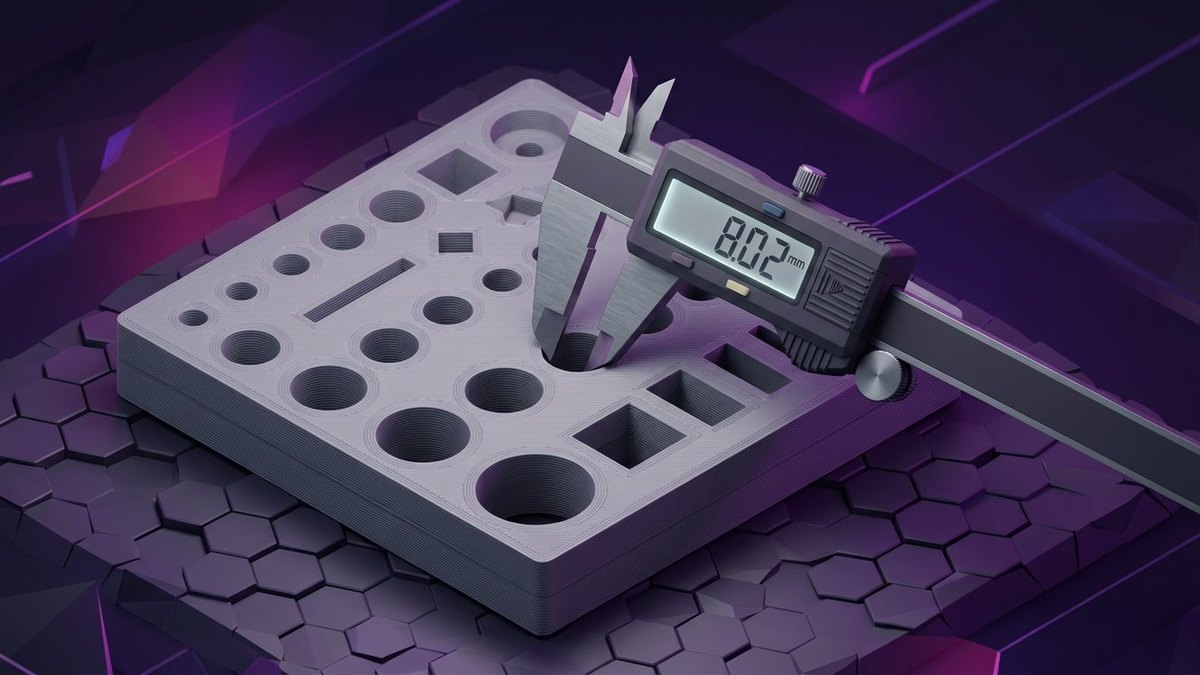
Print vooral een testblokje van een paar millimeter hoog met dezelfde gaten en diameters, voordat je een groot onderdeel in één keer print. Zo meet je in tien minuten wat jouw printer doet en kun je dat getal hergebruiken.
3. Voorbeeld: een zeskantadapter
Een zeskante bit-schacht van 1/4 inch heeft een sleutelwijdte van 6,35 mm. Ontwerp je een adapter waar zo’n bit in moet klikken, ga dan niet uit van exact 6,35 mm, maar van ruwweg 6,5 tot 6,7 mm sleutelwijdte, en test met een proefstuk. Voor krachten die ronddraaien is het gunstig om de as van de adapter verticaal te printen: draaikrachten werken dan binnen de lagen, die sterk zijn, in plaats van tussen de lagen, de zwakste plek van een print.
4. Chamfers in plaats van scherpe overhangen
Een printer kan niets in de lucht printen. Steile overhangen boven ongeveer 45 graden krijgen support nodig en worden slordig. Een chamfer, een afgeschuinde rand van 45 graden, is zelfdragend en print schoon zonder support. Dat is handig voor:
- Kabelgaten in standaards of houders: een afgeschuinde rand beschermt de kabel tegen een scherpe rand.
- De onderrand van het onderdeel: een kleine chamfer van 0,4 tot 1 mm voorkomt de zogeheten olifantenvoet, de verbrede eerste laag.
- Binnenkanten van gaten die horizontaal liggen: een druppel- of ruitvorm print beter dan een perfecte cirkel.
5. Versterken zonder het onderdeel dikker te maken
Wil je een onderdeel sterker maken, zoals een houder die gewicht draagt, dan helpt meer wanden (perimeters) meestal meer dan hogere infill. Drie tot vier wanden en een infill van 20 tot 30 procent is voor veel gebruiksvoorwerpen ruim voldoende. Voeg afgeronde of afgeschuinde overgangen toe op hoeken waar spanning zit, want scherpe binnenhoeken breken het eerst.
6. Het materiaal
- PLA is makkelijk te printen en stijf, maar wordt zacht in een warme auto of bij zonlicht.
- PETG is taaier en beter bestand tegen warmte en vocht.
- TPU is flexibel en geschikt voor hoesjes of demping.
Samenvatting
Ontwerp wanden als veelvoud van de lijnbreedte, bereken speling in, test passingen met een klein proefstuk en gebruik chamfers van 45 graden waar je anders support nodig zou hebben. Dat bespaart materiaal, tijd en frustratie.
Vragen of een fout gevonden?
Staat er iets onduidelijks of onjuists in deze gids, of heb je een aanvulling? Laat het me weten via de contactpagina. Meer uitleg over wat ik bouw lees je op Over mij, en meer gidsen vind je in het overzicht.
Wat niet werkt (en waarom)
- Een te strakke passing compenseren met schuurpapier. Dat werkt bij één onderdeel, niet bij een serie. Ontwerp de tolerantie meteen goed; dan hoef je niets na te bewerken.
- Wanddikte op precies de lijndikte zetten. Drie lijnen van 0,4 mm is geen 1,2 mm: de slicer legt een naad, en de wand wordt plaatselijk dunner. Neem een veelvoud plus een beetje marge.
- Gaten op nominale maat tekenen. Een geprint gat valt altijd kleiner uit dan getekend, vaak 0,1 tot 0,3 mm. Teken hem groter of ontwerp een sleuf, dan kun je corrigeren.
- Overhangen van meer dan 60 graden zonder ondersteuning. Een chamfer van 45 graden werkt mooi, maar bij een steilere hoek print je in de lucht. Dan is een andere oriëntatie beter dan meer support.
Snel oplossen: symptoom, oorzaak, oplossing
| Symptoom | Meestal de oorzaak | Oplossing |
|---|---|---|
| Onderdeel past niet | Tolerantie te krap of materiaalkrimp | 0,2 tot 0,3 mm speling per zijde aanhouden |
| Gat te klein | Hole compensation niet ingesteld | Gat 0,2 mm groter tekenen of in de slicer compenseren |
| Wanden breken snel | Te weinig perimeters | Drie of meer wanden en een iets hogere infill |
| Eerste laag zit niet vast | Z-offset of een niet vlak bed | Bed nivelleren en de Z-offset per filament opnieuw instellen |
| Onderdeel kromtrekt | Krimp bij afkoelen, vooral bij ABS | Ander materiaal kiezen of de kamer warm houden |
Veelgestelde vragen
Welke tolerantie moet ik aanhouden?
Vuistregel voor een passing die soepel moet bewegen: 0,2 tot 0,3 mm per zijde. Voor iets dat klem moet zitten: 0,1 mm. Print eerst een testblokje met gaten van 5,0 tot 5,6 mm en kijk wat jouw printer doet.
Maakt het materiaal uit voor passingen?
Ja. PLA is het meest maatvast, PETG krimpt iets meer en is taaier, ABS krimpt duidelijk meer en vraagt om compensatie. Je toleranties zijn dus per materiaal anders.
Moet ik altijd compenseren in de slicer?
Nee. Als je in je ontwerp al rekening houdt met toleranties, heb je die compensatie niet nodig. Ontwerp het liever goed dan dat je achteraf gaat sleutelen aan slicer-instellingen die je bij het volgende model weer vergeten bent.
Verder lezen
- Afstand meten met een ESP32 en ESPHome – een behuizing nodig? Precies dit.
- Aanwezigheid met Bluetooth en Home Assistant – nog een project met een kastje eromheen.
- Docker op een Synology NAS – je printfiles en modellen bewaren en delen.